Người đăng: Nguyễn Văn Sỹ
Một cuộn màng PE bảo vệ bề mặt trông rất đơn giản: một lớp màng nhựa mỏng, một lớp keo. Nhưng để cuộn màng đó dán chắc trong suốt thời gian bảo vệ rồi bóc ra sạch sẽ, nó phải đi qua 7 công đoạn được kiểm soát chặt chẽ — và chỉ cần một công đoạn làm ẩu, sự cố (bong mép, để lại keo, dính không đều) sẽ xuất hiện vài tuần sau trên công trình của khách.
Bài viết này mô tả đúng trình tự sản xuất tại nhà máy Đức Thiện ở Hưng Yên — để bạn hiểu vì sao “màng nhà máy” và “màng thương mại trôi nổi” cho chất lượng khác nhau đến vậy. Và quan trọng hơn: khi đã hiểu quy trình, bạn sẽ biết cách “soi” bất kỳ nhà cung cấp nào chỉ bằng vài câu hỏi.
1. Tuyển chọn và kiểm tra hạt nhựa đầu vào
Mọi thứ bắt đầu từ hạt nhựa. Mỗi lô hạt nhập về nhà máy Đức Thiện đều được kiểm tra đầu vào: độ ẩm, chỉ số chảy, màu sắc — chỉ lô đạt chuẩn mới được đưa vào sản xuất, kết hợp với phụ gia chức năng theo đúng công thức từng dòng (chống tia UV cho dòng ngoài trời, phụ gia chống tĩnh điện cho dòng ESD dùng trong linh kiện điện tử).
Bước này nghe có vẻ “hiển nhiên”, nhưng là nơi phân biệt đầu tiên giữa hàng nhà máy và hàng trôi nổi. Hạt kém chất lượng, lẫn tạp chất cho ra màng nền đục, giòn, dễ rách khi bóc — và là nguyên nhân của không ít cuộn màng giá rẻ “dán thì được, bóc thì rách từng mảnh”. Kiểm soát đầu vào chặt đồng nghĩa với việc màng nền của mọi lô hàng đều trong, dai và đồng đều.
Cách nhận biết nhanh khi cầm cuộn màng trên tay: giơ màng lên trước ánh sáng — màng đạt chuẩn trong đều, không có chấm đen hay vệt đục loang lổ. Kéo thử một góc: màng tốt dai, giãn đều rồi mới đứt; màng kém giòn, rách đột ngột theo đường thẳng.
2. Trộn nguyên liệu theo công thức từng dòng sản phẩm
Hạt nhựa và phụ gia được đưa vào máy trộn theo đúng tỷ lệ công thức của từng dòng: màng cho kính khác màng cho inox gương, màng chống UV khác màng ESD. Sai tỷ lệ phụ gia ở bước này thì dù các bước sau có chuẩn đến đâu, màng thành phẩm vẫn không đạt tính năng thiết kế — ví dụ thiếu phụ gia UV, màng phơi nắng vài tuần là giòn và nứt; thiếu phụ gia chống tĩnh điện, màng ESD không còn tác dụng bảo vệ linh kiện.
Đây cũng là lý do một nhà máy thật sự cần đội ngũ kỹ thuật am hiểu công thức, chứ không chỉ máy móc. Cùng một dây chuyền, công thức khác nhau cho ra những dòng màng phục vụ những nhu cầu hoàn toàn khác nhau — từ bảo vệ tấm kính trong nhà vài tuần đến bảo vệ tấm panel ngoài trời cả năm.
3. Thổi màng: tạo lớp nền với độ dày chính xác
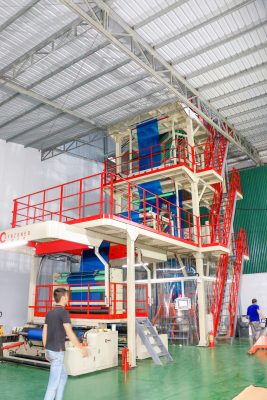
Hỗn hợp đã trộn được nấu chảy và đưa qua máy thổi màng (nhà máy có 3 dây chuyền thổi màng I, II, III) để tạo thành ống màng, sau đó ép dẹt thành cuộn. Đây là công đoạn quyết định độ dày của màng nền: dải sản phẩm của Đức Thiện trải từ 30 đến 150 µm — màng càng dày thì càng chịu được bề mặt gồ ghề (đá, tôn sóng) và thời gian bảo vệ càng dài.
Điểm kiểm soát quan trọng nhất ở đây là độ đồng đều độ dày trên toàn bộ chiều rộng cuộn. Màng dày chỗ này mỏng chỗ kia thì khi tráng keo, lớp keo cũng dày mỏng theo — và đó chính là lý do một số màng giá rẻ “đầu cuộn dính chắc, cuối cuộn bong mép”. Mỗi cuộn màng nền tại Đức Thiện đều được đo độ dày tại nhiều điểm trước khi chuyển sang công đoạn tiếp theo.
Việc nhà máy vận hành tới 3 dây chuyền thổi màng cũng không phải ngẫu nhiên: mỗi dây chuyền có thể được cấu hình cho một dải độ dày và công thức khác nhau, giúp chuyển đổi giữa các mã hàng nhanh mà không phải “chạy chung” gây lẫn công thức — một chi tiết nhỏ nhưng ảnh hưởng trực tiếp đến độ ổn định giữa các lô.
4. Tráng keo: công đoạn quyết định 80% chất lượng
Nếu thổi màng tạo ra “xương”, thì tráng keo tạo ra “linh hồn” của màng bảo vệ. Máy tráng keo phủ một lớp keo đều lên một mặt màng nền với định lượng chính xác theo dải độ dính thiết kế: từ 80 đến 1200 gf/25mm — dải rộng đủ phủ từ bề mặt siêu nhẵn (kính, inox gương cần dính thấp) đến bề mặt nhám (đá, tôn sơn cần dính cao).
Hai yếu tố được kiểm soát gắt gao ở bước này:
- Định lượng keo đồng đều: keo dày mỏng không đều thì lực dính mỗi đoạn một khác — dán tấm lớn sẽ thấy chỗ bong chỗ chắc.
- Độ bám của keo vào màng nền vừa đủ: keo phải bám chắc vào màng để khi bóc, keo đi theo màng chứ không ở lại trên bề mặt được bảo vệ. Đây chính là cơ chế chống “để lại keo” đã phân tích kỹ trong bài Vì sao màng PE bị để lại keo? — keo tốt + tráng đúng kỹ thuật thì bóc sạch trong hạn khuyến nghị.
Sau tráng keo, màng được ủ ổn định trước khi cắt — bước mà các xưởng làm vội thường bỏ qua, khiến độ dính cuộn màng chưa “chín” đã xuất kho.
5. In ấn (nếu có) và cắt khổ theo yêu cầu
Một phần sản phẩm được in logo, thông tin thương hiệu bằng máy in trước khi cắt — vừa là nhận diện, vừa giúp khách hàng phân biệt hàng chính hãng với hàng trôi nổi. Với các đơn hàng lớn, đây cũng là nơi in mã lô và thông tin truy xuất trực tiếp lên lõi cuộn hoặc bao bì.
Tiếp đó, máy cắt (máy cắt cuộn) chia cuộn khổ lớn thành khổ thành phẩm đúng kích thước khách đặt: từ 20 mm đến 2.200 mm. Khổ cắt chuẩn theo đúng kích thước tấm (ví dụ tấm inox 1.220 mm) giúp khách dán không phải chồng mí — vừa tiết kiệm màng, vừa tránh gờ cộm dễ bong. Sai số khổ cắt được kiểm soát để mép cuộn thẳng, không răng cưa. Hãy thử tưởng tượng dán 2.000 m² tấm panel mà mỗi cuộn màng lệch khổ vài milimet: các đường mí sẽ lệch dần, vừa xấu vừa tốn thêm màng để chồng mí bù lại — chi phí ẩn mà người mua ít khi tính đến khi so giá.
6. Kiểm tra chất lượng từng lô trước khi nhập kho
Đây là “cửa ải” cuối cùng và là điểm khác biệt lớn nhất giữa hàng nhà máy và hàng thương mại. Mỗi lô màng thành phẩm tại Đức Thiện đều qua kiểm tra:
| Hạng mục kiểm tra | Cách kiểm tra |
|---|---|
| Độ dày màng nền | Đo tại nhiều điểm trên cuộn, đối chiếu 30–150 µm theo mã hàng |
| Lực bám dính | Đo peel test, đối chiếu dải 80–1200 gf/25mm theo mã hàng |
| Độ đồng đều keo | Quan sát lớp keo dưới ánh sáng, kiểm tra ngẫu nhiên đầu–giữa–cuối cuộn |
| Khổ và mép cắt | Đo khổ thực tế, kiểm tra mép cuộn thẳng đều |
| Ngoại quan | Không lẫn dị vật, không nhăn gấp, lõi cuộn chắc chắn |
Hệ thống quản lý chất lượng ISO 9001:2015 của nhà máy yêu cầu mọi kết quả kiểm tra được ghi nhận theo mã lô — nghĩa là mỗi cuộn màng xuất xưởng đều truy xuất được: sản xuất ngày nào, từ lô hạt nào, ai kiểm tra. Kèm theo đó là kết quả kiểm nghiệm SGS độc lập cho các chỉ tiêu quan trọng. Bộ hồ sơ này chính là thứ các nhà máy FDI và tổng thầu xây dựng yêu cầu khi nghiệm thu vật tư — và là thứ màng trôi nổi không bao giờ có.
7. Đóng gói, lưu kho và giao hàng
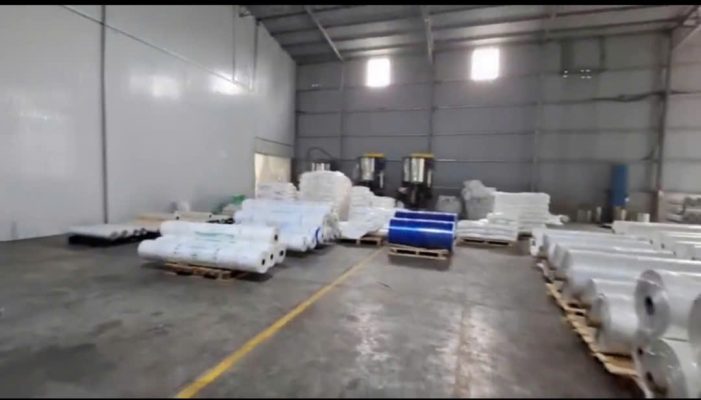
Cuộn màng đạt kiểm tra được bọc bảo vệ, dán nhãn mã lô và nhập kho thành phẩm — kho khô ráo, tránh ánh nắng trực tiếp để keo không bị lão hóa trước khi đến tay khách. Từ kho, hàng được xuất theo đơn, ưu tiên các lô sản xuất trước (nhập trước – xuất trước) để khách luôn nhận được màng “tươi”, độ dính đúng như thiết kế.
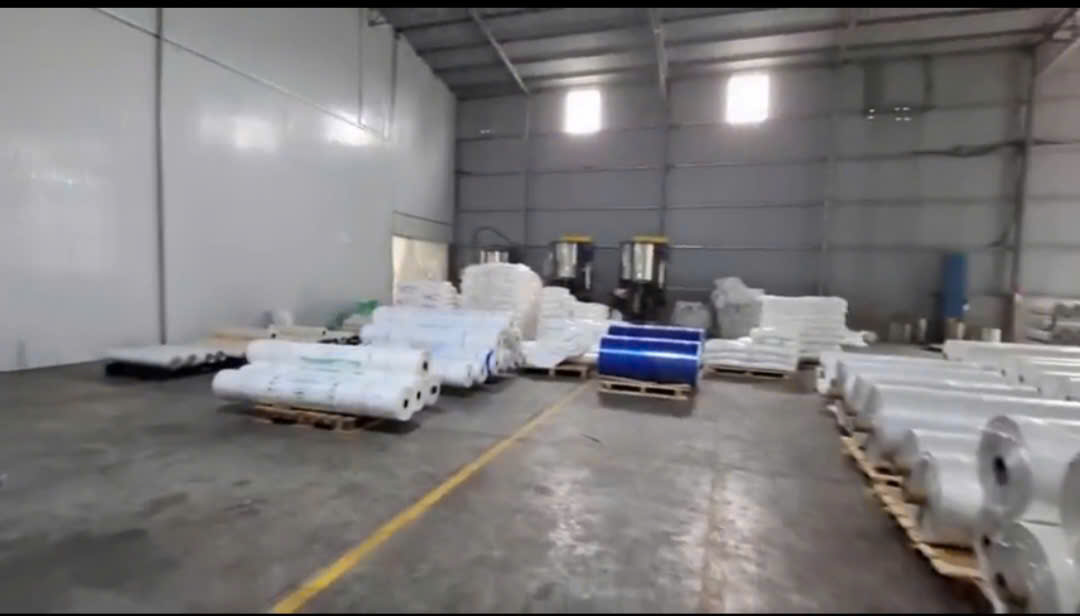
Một chi tiết nhiều người bỏ qua: màng bảo vệ cũng có “hạn sử dụng” tính từ ngày sản xuất. Màng để kho quá lâu trong điều kiện nóng ẩm có thể thay đổi độ dính trước khi dán — đó là lý do nguyên tắc nhập trước xuất trước và kho bảo quản đúng chuẩn quan trọng không kém gì khâu sản xuất.
Điều gì xảy ra khi một công đoạn bị rút gọn?
Để thấy rõ giá trị của quy trình đầy đủ, hãy xem điều gì xảy ra khi từng công đoạn bị làm ẩu — bạn sẽ nhận ra ngay các “triệu chứng” quen thuộc của màng kém chất lượng:
| Công đoạn bị rút gọn | Triệu chứng trên công trình |
|---|---|
| Không kiểm tra hạt đầu vào | Màng đục, giòn, bóc rách từng mảnh |
| Trộn sai tỷ lệ phụ gia | Màng UV nhanh giòn khi phơi nắng; màng ESD mất tác dụng |
| Không kiểm soát độ dày khi thổi | Đầu cuộn dính chắc, cuối cuộn bong mép |
| Tráng keo không đều / không ủ ổn định | Dính loang lổ; bóc để lại vệt keo |
| Cắt khổ sai số lớn | Mí dán lệch, tốn màng chồng mí |
| Bỏ kiểm tra lô | Không truy xuất được khi sự cố xảy ra; không có hồ sơ nghiệm thu |
| Kho bảo quản kém | Màng “cũ” trước khi dán, độ dính không còn đúng thiết kế |
Bảng này cũng chính là đáp án cho câu hỏi “vì sao màng giá rẻ hay gặp sự cố”: không phải vì công nghệ sản xuất màng PE là bí mật gì ghê gớm, mà vì làm đúng và đủ 7 công đoạn tốn chi phí — và chi phí bị cắt đầu tiên luôn là khâu kiểm soát chất lượng, thứ khách hàng không nhìn thấy khi cầm cuộn màng trên tay.
Vì sao biết quy trình lại giúp bạn mua màng tốt hơn?
Hiểu 7 công đoạn trên, bạn có ngay 4 câu hỏi “soi” chất lượng nhà cung cấp trước khi đặt hàng:
- Nhà máy hay thương mại? Nhà sản xuất trực tiếp kiểm soát được từ hạt nhựa đến cuộn thành phẩm; hàng thương mại qua trung gian thì không ai chịu trách nhiệm khi lỗi xảy ra ở công đoạn nào.
- Có kiểm tra từng lô không? Hỏi xem họ đo độ dày, độ dính bằng thiết bị gì và có biên bản theo mã lô không.
- Dải độ dính có đủ rộng không? Dải 80–1200 gf/25mm như của Đức Thiện cho thấy nhà máy làm được từ bề mặt nhẵn đến bề mặt nhám — còn nhà cung cấp chỉ có 1–2 mức dính thì khả năng cao là hàng gom.
- Có giấy tờ gì kèm theo? ISO 9001:2015, kết quả kiểm nghiệm SGS, khả năng truy xuất mã lô — đủ 3 thứ này thì yên tâm đưa vào hồ sơ nghiệm thu dự án.
Và nếu bạn chưa chắc vật liệu của mình hợp với độ dính nào, đừng đoán — hãy xem bảng tra độ dính cho từng loại bề mặt rồi liên hệ để nhận mẫu thử miễn phí, dán kiểm tra trên chính vật liệu của mình trước khi chốt số lượng lớn.
Liên hệ tư vấn và nhận mẫu thử miễn phí
Muốn tham quan nhà máy hoặc nhận mẫu màng đúng mã hàng để thử trên vật liệu của mình, liên hệ Đức Thiện:
Kinh doanh: Mr Sỹ – 0977 468 785 · Email: kinhdoanhhy25@gmail.com